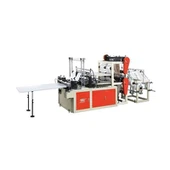
Las decisiones sobre el mantenimiento de la línea de producción de envases a menudo se toman bajo presión. Los SEAL empezaron a fallar durante el turno de noche. El contenedor de basura se llenó antes de que nadie pudiera verlo. El pedido de 50.000 piezas de un cliente se retrasa un día. La respuesta habitual es solucionar el problema, por ejemplo, elevando la temperatura unos grados o sustituyendo las cuchillas y luego seguir adelante. Un mejor enfoque es tratar el mantenimiento como un sistema. El objetivo es asegurar el normal funcionamiento del equipo y la estabilidad de la calidad de la bolsa de tela. Este artículo presenta el esquema de mantenimiento de una práctica máquina moldeadora de bolsas de plástico. Ya sea que opere un modelo antiguo o uno más nuevoMáquina para fabricar bolsas de plástico, se aplica el mismo enfoque sistemático al mantenimiento.
Cómo se ve un ritmo de mantenimiento realista
Las líneas de producción de bolsas de compras pasan por varios pasos: desplegar, guiar los bordes, sellar, cortar, apilar, generalmente en línea en la misma pieza de película. Cada paso se desgasta a un ritmo diferente. Por lo tanto, una sola instrucción de "servicio cada mes" no ayuda. Un mejor enfoque es planificar el mantenimiento en función de la frecuencia con la que se reemplaza cada componente. por unMáquina para fabricar bolsas de plástico, el seguimiento de los intervalos de reemplazo por componente en lugar de por fecha del calendario produce resultados mucho mejores.
Por turno (cheque de apertura, 15 a 20 minutos):
- Registre la temperatura de sellado de ambas mordazas y compárela con el punto de ajuste. Es normal que la temperatura de la pantalla cambie más de +/- 2 grados cuando se inicia en frío. Si ocurre el mismo cambio cada vez que arranca, verifique el termopar o el controlador.
- Limpie la lente óptica utilizada para imprimir el registro y contar bolsas. En las líneas polvorientas, el polvo se acumula en las lentes. Esto puede hacer que la prueba sea menos confiable hasta que haya un problema técnico notable.
- Verifique la tasa de desperdicio del último turno. Si el mismo tamaño de bolsa aumenta más del 0,5%, revise la máquina antes de la siguiente ejecución.
- Verifique la presión de aire del regulador. La mayoría de los cilindros de sellado y apilamiento utilizan entre 0,5 y 0,7 MPa. Si la presión es inferior a 0,4 MPa, la fuerza del cilindro disminuirá y el sello se volverá desigual.
Semanal (medio día):
- Verifique la superficie sellada de la mandíbula y las viseras, que generalmente son tela recubierta de PTFE-o silicona. Busque marcas de quemaduras, cortes o abrasiones. El mantillo dañado puede distribuir el calor de manera desigual, creando una fina capa de vulnerabilidad. Cambiar la temperatura no solucionará el problema.
- Lubrique el cojinete principal y el soporte de corte según el diagrama de lubricación del fabricante. La mayoría de las máquinas de bolsas de compras tienen engrasadores en los estantes sellados y puntos de grasa en los mecanismos de almacenamiento. No utilice demasiado lubricante ya que puede acumular polvo de película. Limpia el exceso de lubricante.
- Comprueba el borde de la hoja con una lupa. Buscando patatas fritas. Una hoja astillada puede rasgar la película en lugar de cortarla. Las membranas rasgadas son arrastradas hacia las grietas.
Mensual:
- Verifique la temperatura del servovariador y del gabinete de control. Limpiar los filtros del gabinete. Las membranas de las bolsas de tela generan electricidad estática y polvo. Esto puede obstruir los filtros antes de lo esperado.
- Verifique el voltaje del bus de CC y el voltaje de la batería de respaldo del PLC. Las baterías débiles pueden provocar pérdida de parámetros y trabajo de configuración adicional.
Verificar la alineación de los sensores laterales y la posición del balanceo del bailarín y la máquina parada.
La estación de sellado y corte merece la mayor atención
Las estaciones de sellado son una fuente de muchos problemas de calidad en los fabricantes de bolsas de plástico. Es necesario controlar en pequeña medida el calor, la presión y el tiempo. Las películas suelen ser de LDPE de 15 a 40 μm o polietileno de alta-densidad. Los sellos deberán ser lo suficientemente fuertes para manipular el embalaje y transportarlo sin romperse a lo largo de la línea del sello. No es fácil ver la debilidad del sello de la máquina. Sólo se pueden encontrar en el mostrador de caja. En cualquierMáquina para fabricar bolsas de plástico, la estación de sellado es donde se originan la mayoría de los problemas de calidad, por lo que merece los controles más frecuentes.
La estación de sellado debe centrarse en tres áreas:
Precisión de temperatura.La temperatura de la mordaza de sellado depende de la lectura del termopar. Los termopares cambian con la edad. Cambios de 5 a 8 grados pueden convertir un buen sello en uno frágil. Compruebe el display de temperatura con una sonda aparte al menos cada tres meses. Reemplace los termopares con valores de referencia de más de ±3 grados de diferencia. Cada calibración debe documentarse. Este registro puede resultar útil cuando los clientes informen posteriormente sobre un problema de calidad del sello.
Estado de la superficie de la mandíbula.Desgaste no uniforme en visores y mandíbulas. Verifique que la superficie esté lisa semanalmente. Reemplácelo cuando vea rayones o abrasiones. Cuando la fuerza del sello varía con el ancho de la mandíbula, también se debe reemplazar. Controle la presión de la mandíbula al menos una vez al mes con una membrana de hipersensibilidad. Los cilindros pierden potencia cuando el sello se desgasta o cambia la presión del aire.
Verificación de la fuerza del sello.Se medirá la calidad del sello. No se debe juzgar sólo por las apariencias. ASTM F88 es un método de prueba comúnmente utilizado para determinar la resistencia al desmontaje y la resistencia al sellado. Mide la fuerza necesaria para separar la junta de sellado. Muestras de prueba por turno. Por ejemplo, pruebe cinco sacos desde el principio, la mitad y el final de un rollo. Esto convierte "el sello se ve bien" en datos de prueba. Si la resistencia promedio al decapado de la misma película es más de un 15% inferior a lo normal, verifique primero la temperatura, luego el estado de la mandíbula y luego la presión.
Los cortadores de la misma estación también deben revisarse periódicamente. Las cuchillas de las máquinas de bolsas de la compra suelen estar hechas de acero para herramientas. Por lo general, se pueden fresar varias veces antes de reemplazarlos. Registre cuántas veces se ha afilado cada hoja. Cuando la hoja comience a desmoronarse después de moler, reemplace la hoja. Los bordes rotos pueden dañar la tabla de cortar y acortar el tiempo entre cortes.

Tensión, registro y el sistema neumático.
Las compras en línea de bolsos se realizan a entre 50 y 150 bolsas por minuto. La película es delgada, por lo que los problemas de tensión pueden provocar cambios en la longitud de la bolsa o un sellado desigual. Los bailarines ruedan y el control del espacio de carga relaja la tensión. Deben ser revisados todos los meses. Compruebe que los cojinetes del bailarín no se muevan. Cuando se retira la red, asegúrese de que la celda de carga indique cero. Compruebe que los ajustes de tensión coincidan con el límite elástico de la película. La película de LDPE se puede estirar cuando la tensión es demasiado alta. Una banda de 25 μm puede estirarse varios por ciento. Esto puede cambiar la longitud del corte incluso si el recuento del servo es correcto.
El registro de impresión utiliza otro bucle de control. Cuando el cable pasa la película impresa, el sensor de registro lee la marca de impresión. El servo y luego ajusta la posición de la película para que el sello y el corte permanezcan en su posición en la obra de arte. Una lente sucia, un soporte del sensor en la posición incorrecta o un codificador desgastado en el rodillo de tracción pueden provocar una deriva lenta. Los operadores pueden ajustar manualmente la máquina para su calibración. Entonces la deriva se vuelve demasiado grande. Verifique la posición del sensor y las lentes semanalmente. Reemplace el codificador de rodillo de tracción en el momento recomendado por el fabricante. Esto ayuda a evitar el problema de que la impresión se vea bien en la configuración de la máquina pero se mueva en la película.
El sistema neumático a menudo no se inspecciona lo suficiente porque los problemas pueden desarrollarse lentamente. La calidad del aire comprimido está controlada por la norma ISO 8573-1. Esta norma clasifica el aire por partículas, agua y aceite. Los cilindros sellados y los sistemas de vacío de las máquinas de bolsas de la compra necesitan aire limpio y seco. El agua en los conductos de aire puede provocar corrosión y adherencia en los cilindros. Será difícil de encontrar. El mantenimiento es sencillo. Aspire el depósito de aire hasta secarlo todos los días. Reemplace el núcleo del filtro según el uso de la unidad, generalmente cada tres a seis meses según la carga. Verifique la presión del regulador una vez al mes y compárela con las especificaciones de la máquina.
Las máquinas vendidas en Europa también deben cumplir con la Directiva mecánica 2006/42/CE. Las funciones de seguridad como guardas, enclavamientos y paradas de emergencia siguen funcionando después del mantenimiento. Los dispositivos de protección instalados incorrectamente o los sensores desconectados pueden causar problemas de seguridad y cumplimiento. El sistema eléctrico también está cubierto por la norma IEC 60204-1. Incluye requisitos para circuitos de control, conexiones protectoras y disposiciones de bloqueo.
Cuidado del gabinete eléctrico y de control
El gabinete de control es una parte importante de la máquina formadora de bolsas de plástico. Contiene los servovariadores, PLC, HMI y cableado para conectar el sistema. Los problemas del gabinete generalmente son causados por el calor, el polvo o las conexiones flojas. Estos problemas a menudo pueden evitarse mediante un mantenimiento regular. Incluso en un lugar bien-mantenidoMáquina para fabricar bolsas de plástico, el gabinete de control requiere atención programada para evitar fallas relacionadas con el calor-.
- Mantenga las puertas de los gabinetes cerradas durante la producción. Los operadores pueden abrir puertas y observar la máquina. Cuando se abre la puerta, el ventilador puede arrastrar el polvo de la película hacia el gabinete. El polvo acumula los disipadores de calor de las unidades, lo que aumenta las temperaturas de funcionamiento.
- Verifique los terminales del cableado una vez al año. Con el tiempo, los cambios térmicos pueden aflojar los terminales roscados. Las conexiones flojas a la zona de calentamiento o al terminal de servoalimentación pueden generar calor y dañar el variador. Utilice un destornillador dinamométrico y siga los valores de par indicados en los componentes.
- Verifique que el ventilador de enfriamiento esté funcionando correctamente cuando la temperatura del gabinete exceda la temperatura establecida. Es posible que un fan frustrado no pueda emitir un sonido claro o mostrar algún problema obvio. Sólo con el calor, especialmente en verano, se detiene.
- Reemplazo de baterías de respaldo del PLC según cronograma fijo. Generalmente 2-3 años. No espere una alerta de batería baja. Pueden aparecer alertas cuando las máquinas se apagan por vacaciones. La batería puede fallar antes de que la máquina pueda volver a arrancar.
Las reparaciones eléctricas deben ser realizadas por personal calificado. Siga un procedimiento de bloqueo/etiquetado. La principal referencia para el control de energía peligrosa es 29 CFR 1910.147. Requiere aislar e inspeccionar las fuentes de energía antes del mantenimiento. En la línea de ensacado, eso significa bloquear el suministro de energía principal y el suministro de aire comprimido. Si todavía hay presión de aire en el sistema, el cilindro sellado aún se puede mover con mucha fuerza.
Estrategia de repuestos y documentación para que funcione.
Sin los repuestos adecuados, el plan de mantenimiento puede fracasar. Las listas de repuestos de la línea de productos de bolsas de compras deben basarse en datos de desgloses reales, no solo en el embalaje estándar de los proveedores. Los componentes que fallan con frecuencia suelen ser baratos y predecibles: termopares, elementos calefactores, cubiertas antiadherentes de mandíbulas, piezas cortantes, lentes ópticas y sellos neumáticos. Los componentes costosos, como servoaccionamientos, módulos PLC y cajas de cambios, suelen tener menos fallos. Generalmente no es necesario mantener una transmisión de respaldo para cada eje. Un mejor enfoque sería almacenar piezas consumibles comunes y celebrar acuerdos de servicio de piezas electrónicas.
Algunas piezas rara vez fallan, pero pueden detener una línea de producción completa. Incluye el codificador del husillo principal, el nivel de potencia del servoaccionamiento y la pantalla HMI. Se debe registrar su tiempo de entrega. Si los proveedores tardan seis semanas en entregar las piezas y la máquina no puede funcionar sin ellas, quizá sea mejor tener una de repuesto.
Un buen historial ayuda a convertir el mantenimiento en una herramienta de gestión. De acuerdo con la norma ISO 9001, las empresas deben mantener registros que demuestren que sus procedimientos están controlados. Lo mismo debería aplicarse al embolsado. Los siguientes registros son útiles:
- Presentar listado de inicio diario de lecturas de temperatura y no conformidades por fecha y turno.
- Resultados de la prueba de resistencia del sello ASTM F88. Realice un seguimiento de los resultados a lo largo del tiempo para encontrar una disminución gradual antes de que ocurra una falla.
- Registros de calibración de termopares y manómetros.
- Mantener un registro de lo que se hizo, cuándo y por quién; También se registran las tareas del próximo plan y sus intervalos.
- Registros de tiempo de inactividad de cada causa de estacionamiento, como falla del sello, cambio de cuchilla, empalme de película, desalineación del sensor o escasez de piezas.
El último es el más valioso. El patrón quedó claro cuando el tiempo de inactividad se registró de la misma manera durante tres meses. Las líneas no pierden el tiempo con problemas desconocidos. Puede ser un problema de la cuchilla que sigue reapareciendo o sensores que fallan cada seis semanas. Arreglar la causa principal suele ser más económico que el costo total de una nueva interrupción. Los registros de mantenimiento lo dejan claro.
Mantenga la máquina en un estado que pueda medir
El mantenimiento no tiene por qué ser complicado. Tiene que ser consistente y documentado. El plan de mantenimiento básico de cualquier fabricante de bolsas de plástico incluye inspecciones periódicas y semanales. Las estaciones de sellado se calibrarán mediante pruebas de resistencia del sello. El sistema de aire debe estar limpio y seco. Los gabinetes de control deben mantenerse frescos. Si es necesario, también deberían estar disponibles repuestos y registros de mantenimiento. Ya sea que ejecute una línea o una planta completa, cadaMáquina para fabricar bolsas de plásticose beneficia del mismo enfoque disciplinado en la documentación y la planificación de repuestos.
El operador fue el primero en descubrir el problema de la máquina. Deben conocer las configuraciones y lecturas normales de la máquina. Luego pueden detectar cambios tempranamente e informarlos antes de que causen problemas mayores.
Un buen mantenimiento ayuda a mantener estable la producción. Mantiene el sello firme, la bolsa del mismo tamaño y la tasa de desperdicio dentro de las expectativas. Verifique los intervalos de servicio del proveedor, los métodos de calibración y la disponibilidad de repuestos antes de comprar nuevas máquinas ensacadoras de bolsas de plástico o actualizar las líneas de producción existentes.
Preguntas frecuentes
¿Con qué frecuencia se debe revisar un sello en una línea de bolsas de compras?
Compruebe semanalmente la cubierta viscosa de la mandíbula y la superficie. Las temperaturas se controlan al menos una vez cada tres meses con una sonda independiente. Se probaron muestras de resistencia del sellado para cada turno utilizando la prueba de pelado ASTM F88. Esto ayuda a detectar la disminución gradual de la resistencia del sello lo antes posible.
Cuando la temperatura se ajusta correctamente, ¿qué causa que el sello esté flojo?
Primero, revise el termopar. Un termopar antiguo da lecturas de temperatura incorrectas. A continuación, revise la superficie de la mandíbula y la visera en busca de desgaste o daños. Luego, verifique la presión en el tanque. Verificar en el siguiente orden: temperatura, superficie y presión. Esto resuelve la mayoría de los problemas de sellos débiles.
¿Son mantenidos por operadores o requieren técnicos?
Los operadores están debidamente capacitados para realizar inspecciones diarias. Estos incluyen registrar temperaturas, limpiar lentes, drenar el receptor de aire y verificar las mandíbulas. Los trabajos eléctricos dentro del gabinete de control deben ser realizados por personal calificado. Deben seguir los procedimientos de bloqueo/marcado. El rendimiento de seguridad debe comprobarse nuevamente después de la reparación para cumplir con la Directiva de Maquinaria y IEC 60204-1.
Fuente de información
· ASTM F88/F88M-Método de prueba estándar para la resistencia del sellado de materiales de barrera flexibles.
· Clases de calidad del aire comprimido ISO 8573-1 - para contenido de partículas, agua y aceite.
· ISO 9001: 2015 -Sistemas de gestión de calidad, requisitos de documentación y registro.
· IEC 60204-1 -Seguridad mecánica: equipos mecánicos y eléctricos.
· Directiva de Máquinas 2006/42/EC --Requisitos de seguridad mecánica de la Unión Europea.
· 29 CFR 1910.147 – Estándar de control de energía peligrosa de OSHA (bloqueo/etiquetado).
· Grand View Research Research-Datos del mercado mundial de bolsas de plástico y bolsas de cáñamo y previsión de demanda de envases